









Plaque de niobium C-103 pour les structures aérospatiales et à haute température
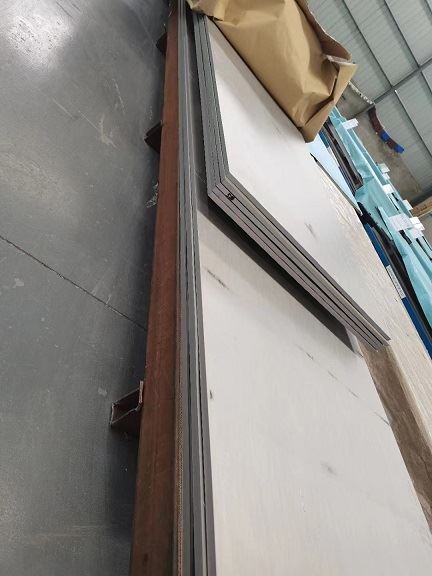
La plaque de niobium C-103 est un produit plat laminé fabriqué à partir d'un alliage niobium-hafnium-titane communément identifié comme Nb-10Hf-1Ti et UNS R04295. Il est sélectionné lorsque les ingénieurs ont besoin d'un alliage réfractaire léger qui combine une résistance aux températures élevées avec une ductilité, une formabilité et une soudabilité utiles. MH fournit C-103 plaques, feuilles et produits plats associés avec un contrôle d'oxygène ultra-faible aussi bas que 0,005 %, des dimensions personnalisées, des conditions de livraison basées sur le projet et une assistance à l'inspection.
C-103 Plaques, feuilles, bandes et flans personnalisés en alliage de niobium
Les acheteurs recherchant une plaque de niobium C-103, une feuille C103, une plaque Nb-10Hf-1Ti, une feuille UNS R04295, une plaque en alliage de niobium aérospatial, un matériau de tuyère de fusée ou un alliage C-103 à faible teneur en oxygène ont généralement besoin de plus qu'une fiche de catalogue. Ils doivent confirmer la norme correcte, la composition chimique, le niveau d'oxygène, l'état de livraison, l'épaisseur, la surface, la planéité, la portée de l'inspection et la compatibilité avec le formage, le soudage ou l'usinage.
Qu'est-ce que la plaque de niobium C-103 ?
C-103 est un alliage réfractaire à base de niobium renforcé principalement par du hafnium et du titane. En termes simples, il est utilisé lorsque le niobium pur n’est pas assez résistant à des températures élevées, mais que la pièce a quand même besoin d’un matériau qui peut être laminé, formé, soudé ou usiné pour en faire un composant aérospatial ou à haute température. La plaque est normalement achetée en tant que stock de fabrication, puis convertie en chambres de combustion, structures de buses, boucliers thermiques, composants thermiques, structures à vide ou autres pièces personnalisées.
| Informations techniques rapides | |
| Produit | Niobium C-103 plaques, feuilles, bandes, feuilles, flans personnalisés et pièces découpées |
| Identité de l'alliage | C-103 ; communément identifié comme Nb-10Hf-1Ti ; UNS R04295 |
| Normes applicables | ASTM B654/B654M et AMS 7852 peuvent s'appliquer selon la forme du produit et les spécifications d'achat ; les spécifications de projet personnalisées peuvent également être évaluées. |
| Caractéristique matérielle MH | Teneur en oxygène contrôlée jusqu'à 0,005 % pour les projets clés C-103. |
| Options personnalisées | Feuille de 0,005 à 0,1 mm, feuille principalement laminée à froid de 0,13 à 4,76 mm, plaque de 4,76 à 25 mm ou plaque plus épaisse personnalisée ; largeur maximale de laminage/forgeage jusqu'à 650 mm et longueur maximale d'une feuille simple jusqu'à 6 000 mm, sous réserve de l'épaisseur et de l'examen du projet. |
| Applications typiques | Propulsion aérospatiale, structures de fusées et d'engins spatiaux, systèmes de vide à haute température, structures thermiques, composants formés et fabrication de pointe. |

C-103 Grades, formulaires et conditions de livraison
C-103 est en soi une désignation d'alliage, et non une famille de plusieurs qualités commerciales. Les plaques, feuilles, bandes et feuilles décrivent des formes de produits plutôt que des qualités de matériaux. Pour l'achat, les distinctions les plus importantes sont les spécifications applicables, les limites chimiques, l'oxygène et autres éléments interstitiels, l'épaisseur, les conditions de livraison, la surface, la planéité et le processus en aval.
| Plaque / Feuille | Bande / Feuille | Blancs personnalisés | État de livraison |
| Matériel plat pour pièces de structure, usinage, formage et assemblages soudés. | Produits plats plus fins pour les besoins de composants formés, thermiques ou spécialisés. | Découpez des rectangles, des disques, des profils ou des flans proches du filet selon le dessin. | État laminé, recuit, déstressé ou défini par le projet selon les spécifications requises et le processus en aval. |
Épaisseur disponible et itinéraire de fabrication typique
C-103 les produits plats sont divisés par épaisseur, car les feuilles, les feuilles et les plaques nécessitent des itinéraires de laminage différents et sont normalement achetées pour différentes utilisations en aval. La faisabilité finale dépend également de la largeur, de la longueur, de l'état de livraison, de la planéité et des exigences d'inspection.
| Formulaire de produit | Plage d'épaisseur | Processus typique | Utilisations typiques |
| Déjouer | 0,005-0,1 mm | Laminage fin de précision avec recuit et manipulation contrôlés | Composants aérospatiaux thermiques ultra-minces, formés et spécialisés |
| Feuille | 0,13-4,76 mm | Laminage de précision principalement à froid pour une surface plus lisse et une ductilité de formage utile | Pièces embouties, structures à paroi mince haute température, revêtements de tuyères et composants de propulseurs de satellite à paroi mince |
| Plaque | 4,76-25 mm ou plus épais sur mesure | Forgeage à chaud / laminage à chaud suivi d'un traitement spécifique au projet | Supports structurels, bases porteuses haute température et substrats de renfort soudés |
Largeur/longueur commune et maximale
La capacité en largeur et en longueur dépend de l'épaisseur, de l'itinéraire de laminage ou de forgeage, de la planéité, des conditions de livraison et des exigences d'inspection. Les fourchettes suivantes aident les acheteurs à préparer une première demande de prix ; La fabricabilité finale doit être confirmée par l'examen du projet.
| Formulaire de produit | Largeur commune | Longueur commune | Approvisionnement maximum/spécial |
| Feuille, 0,13-4,76 mm | 200-600mm | 1000-2000mm | Largeur de roulement maximale 650 mm ; longueur maximale d'une feuille simple 6000 mm. |
| Bande, largeur<150mm | Largeur de fente personnalisée inférieure à 150 mm | Livraison de bobines disponible | Le diamètre de la bobine peut être personnalisé en fonction des exigences de manipulation et d'application. |
| Plaque, Ø 4,76 mm | 300-600mm | 1000-2500mm | Largeur maximale de laminage/forgeage 650 mm ; longueur maximale de la plaque forgée et laminée 6000 mm. |
| Billet, >25mm | Le matériau très épais est normalement fourni sous forme de billette forgée avec des surfaces planes usinées ; la longueur et la largeur peuvent être négociées en fonction de l'ébauche de forgeage disponible. | ||
Conditions de livraison communes
| Condition | Caractéristiques | Logique de sélection typique |
| A - Recuit | Condition standard par défaut ; · Recristallisation à 90 % ; recuit sous vide autour de 1050-1100°C. | Meilleure plasticité et soudabilité ; couramment sélectionné pour les chambres de propulseurs aérospatiaux, les pièces formées et les structures soudées. |
| CW - Travail à froid | Déformation à froid généralement de 10 à 30 % ; une résistance et une dureté plus élevées avec un allongement plus faible. | Utilisé pour les structures simples à haute rigidité qui ne nécessitent pas de flexion ou de formage profond important. |
| SR - Soulagement du stress | Le traitement à basse température réduit les contraintes de roulement tout en conservant une partie de l'état renforcé par le travail. | Utile lorsqu'une réduction de la distorsion d'usinage et une certaine résistance conservée sont nécessaires. |
| Forgé / Laminé à Chaud | Normalement utilisé comme matériau de départ pour tôles épaisses ou billettes ; La livraison directe de produits finis forgés nus ou laminés à chaud est rare et doit être définie en fonction du projet. | |
Finitions de surface disponibles
| Finition | Caractéristiques des surfaces | Utilisation typique |
| BA - Recuit brillant | Recuit sous vide et décapé/passivé ; aspect métallique argenté sans calamine épaisse d'oxyde. Ra typique : feuille d'environ 0,8 à 3,2 °m ; plaque d'environ 3,2 à 12,5°m. | Finition courante pour le soudage, le revêtement, le brasage ultérieur et la fabrication aérospatiale générale. |
| mariné | Calamine d'oxyde retirée de la tôle laminée à chaud ; surface légèrement mate avec une légère texture roulante. | Sélectionné lorsque la plaque fera l'objet d'un usinage ou d'un traitement de surface ultérieur. |
| Meulé / Usiné | Plaque fraisée ou rectifiée et tôle rectifiée avec précision ; Ra peut être contrôlé à 0,4°m ou mieux selon l'examen du projet. | Surfaces d'étanchéité de haute précision, surfaces de contact et pièces nécessitant une fabrication de précision ultérieure. |
Acceptation de surface commune
Le matériau fini doit être exempt de fissures, de pelage, de délaminage, d’indentations profondes, de trous d’épingle, d’inclusions et de calamine d’oxyde lourde locale. En tant que référence courante du projet, la profondeur des rayures ne doit pas dépasser 5 % de l'épaisseur de la plaque, sauf si les spécifications d'achat définissent une règle d'acceptation différente.
Référence de tolérance d'épaisseur typique
Les valeurs suivantes sont des références courantes pour les produits plats recuits C-103, et non des tolérances universelles garanties. La tolérance finale doit être confirmée en fonction de l'épaisseur, de la largeur, de la longueur, de la norme, des conditions de livraison et de la quantité commandée.
| Plage d'épaisseur | Tolérance de référence typique | Note d'achat |
| Feuille de 0,13 à 1,0 mm | Environ 0,04 à 0,08 mm | Confirmez la méthode de mesure de l'épaisseur, la largeur et les exigences de formage. |
| Feuille de 1,0 à 4,76 mm | Environ 0,10 à 0,18 mm | Une tolérance plus stricte doit être revue ainsi que les exigences de planéité et de surface. |
| Plaque supérieure à 4,76 mm | Généralement 0,2 à 0,5 mm | La tolérance augmente normalement avec l'épaisseur ; une grande épaisseur et des exigences personnalisées doivent être négociées. |
Planéité et rectitude des bords
La planéité et la rectitude des bords sont évaluées en fonction de la norme de matériau applicable, de l'épaisseur du produit, des dimensions de la feuille ou de la plaque, de l'état de livraison et des spécifications d'achat. Les acheteurs ayant des exigences en aval en matière de formage, de soudage ou d'usinage de précision doivent identifier tout critère d'acceptation de planéité ou de rectitude spécifique au projet dans la demande de prix.
Caractéristiques matérielles clés
Résistance à haute température avec une densité inférieureC-103 offre une résistance utile aux températures élevées tout en restant plus léger que plusieurs alternatives d'alliages réfractaires plus lourds, ce qui est précieux pour la réduction de masse dans l'aérospatiale. | Fabricabilité utileComparé à de nombreux matériaux réfractaires, C-103 peut prendre en charge le laminage, le formage, le soudage et l'usinage lorsque la chimie, l'oxygène et les conditions du processus sont correctement contrôlées. |
Capacité sous vide et atmosphère inerteC-103 est largement utilisé pour les structures aérospatiales et sous vide à haute température où ses caractéristiques thermiques et mécaniques peuvent être utilisées efficacement. | Limitation importante de l'oxydationC-103 s'oxyde rapidement dans l'air à haute température. Le service à haute température peut nécessiter le vide, une atmosphère inerte ou un système de revêtement protecteur approprié. |
Pourquoi une faible teneur en oxygène est importante
Pour C-103, l'oxygène n'est pas un élément de paperasse mineur. L'oxygène et d'autres éléments interstitiels peuvent affecter la ductilité, le comportement au formage, la soudabilité, les performances en fatigue et la fiabilité de la fabrication. Une plaque peut avoir le nom d'alliage correct mais avoir des performances médiocres si son contrôle interstitiel ou ses conditions de traitement ne conviennent pas. La capacité C-103 de MH inclut un contrôle de l'oxygène aussi bas que 0,005 %, faisant d'une faible teneur en oxygène un différenciateur majeur en matière d'achat et de qualité.
Comment la plaque C-103 est fabriquée
La production de tôles C-103 fiables nécessite bien plus que le simple laminage d'un lingot d'alliage à plat. L’ensemble du parcours doit contrôler la chimie des alliages, la capture de l’oxygène, la déformation, le traitement thermique, l’état de surface et les dimensions finales. L'itinéraire exact dépend de l'épaisseur requise, des conditions de livraison et de l'utilisation en aval de la fabrication.
| Fusion sous vide | Forge / Casse | Roulement | Recuit / Aplatissement | Inspection / Découpe |
| Alliage contrôlé et voie de traitement à faible interstitiel. | Décomposez le lingot et préparez une structure stable pour le laminage. | Réduction d'épaisseur contrôlée avec traitement intermédiaire selon les besoins. | Gérer la ductilité, les contraintes résiduelles, la planéité et les conditions de livraison. | Vérifiez la composition chimique, les dimensions, la surface et les exigences spécifiques au projet. |

Pourquoi les plaques C-103 sont difficiles à fabriquer
Le principal défi consiste à obtenir en même temps la chimie requise, la faible teneur en oxygène, la structure, la planéité et l'état de surface. Un mauvais parcours de traitement peut provoquer une absorption d'oxygène, des fissures sur les bords, une épaisseur inégale, une distorsion, une structure de grain inappropriée ou une formabilité réduite. La plaque finale doit également correspondre au processus en aval de l'acheteur, car le matériau préparé pour le formage peut nécessiter un état différent de celui du matériau destiné à l'usinage ou à la fabrication soudée.
Chimie et contrôle interstitielL'hafnium, le titane, l'oxygène et d'autres éléments contrôlés doivent répondre aux spécifications requises et aux besoins de performance du projet. | Laminage et traitement thermiqueLa réduction du laminage et le recuit affectent la résistance, la ductilité, la structure des grains, les contraintes résiduelles et le comportement de formage en aval. | Planéité et qualité de surfaceLes produits plats minces ou de grande taille peuvent se déformer, tandis que les défauts de surface peuvent rester visibles ou devenir des points de défaillance lors du formage ou du soudage. |
Comment les ingénieurs d'achat peuvent juger de la qualité des plaques C-103
Une bonne assiette C-103 ne se définit pas uniquement par une surface d'apparence propre. L'acheteur doit comparer le certificat du matériau, la chimie, l'oxygène et le contrôle interstitiel, la norme applicable, l'état de livraison, la consistance de l'épaisseur, la planéité, l'état de surface, les exigences des tests mécaniques et la traçabilité complète. Les critères d'acceptation corrects dépendent du fait que la plaque sera formée, soudée, usinée, revêtue ou utilisée directement dans un assemblage à haute température.
| Chimie | Dimensions | État / Surface | Documentation |
| Vérifiez les éléments d’alliage, l’oxygène et les autres limites interstitielles ou d’impuretés requises. | Vérifiez l'épaisseur, la largeur, la longueur, la planéité, les bords et la géométrie du flan personnalisé. | Confirmez l’état de livraison, les défauts de surface, le tartre, la contamination et l’adéquation en aval. | Confirmez le certificat de matériau, la traçabilité, les rapports de test et la conformité aux spécifications. |
Options d’inspection de routine et de projets aérospatiaux
La portée de l’inspection doit être définie par la norme applicable, le bon de commande et la demande finale. La libération courante des matériaux se concentre normalement sur la chimie, les propriétés mécaniques à température ambiante, la dureté, les dimensions et la surface. Les projets aérospatiaux ou de haute fiabilité peuvent nécessiter des travaux supplémentaires de métallographie, de pliage, d'essais non destructifs, d'analyse de gaz ou de vérification à haute température.
| Groupe d'inspection | Articles typiques | Note d'achat |
| Chimie et teneur en gaz | Éléments d'alliage Nb, Hf et Ti ; C, N, O, H, Fe, Si, W, Mo et autres impuretés requises ; vérification de l'échantillon de fusion et/ou du produit fini selon la commande. | Les pièces à haute température doivent définir clairement les besoins en oxygène, azote et hydrogène. |
| Propriétés mécaniques | Résistance à la traction à température ambiante, limite d'élasticité et d'allongement de 0,2 % ; Dureté Vickers ; essai de flexion si nécessaire. | Les valeurs de référence recuites peuvent inclure une résistance à la traction d'environ 415 MPa et un allongement de 25 %, mais les valeurs d'acceptation doivent suivre les spécifications de la commande. |
| Dureté | Dureté Vickers selon épaisseur et état de livraison. Plages de référence typiques : tôle recuite d'environ HV100-160 ; matériau travaillé à froid environ HV180-240. | La dureté est utile pour confirmer la cohérence des conditions, mais ne doit pas remplacer les exigences de traction ou chimiques. |
| Dimensions et surfaces | Épaisseur, largeur, longueur, diagonale, inspection visuelle complète de la surface et planéité/rectitude des bords conformément à la norme applicable et aux spécifications d'achat. | Définir la méthode de mesure et les emplacements critiques pour les ébauches de précision ou les pièces formées. |
| Options aérospatiales/haute fiabilité | Inspection métallographique des grains, test de pliage 3t pour les matériaux recuits, UT pour les plaques épaisses, PT pour les microfissures de surface, analyse O/N/H de précision et tests de traction à haute température de courte durée autour de 1 093 °C lorsque spécifié. | Ces tests doivent être indiqués dans la demande de prix et le bon de commande car ils affectent l'échantillonnage, les délais et les coûts. |
Documents qualité
FR 10204 3.1 la documentation d'inspection du fabricant peut être fournie comme voie normale de documentation qualité. FR 10204 3.2 ou une inspection assistée par un tiers peut être organisée lorsque cela est spécifié avant le devis et la confirmation de la commande.
Applications typiques
La plaque C-103 est normalement convertie en un composant de grande valeur. Son application dépend de la géométrie, de l'atmosphère de service, de la température, de la stratégie de revêtement et du procédé de fabrication.
| Propulsion aérospatiale :chambres de combustion, structures de tuyères, composants de propulseur et autres matériels de propulsion à haute température. | Structures spatiales et thermiques :boucliers thermiques, pièces structurelles haute température et composants thermiques légers. |
| Systèmes sous vide et sous atmosphère inerte :composants qui utilisent la capacité à haute température de C-103 tout en limitant l'exposition à l'oxydation. | Fabrication avancée :prototypes formés, soudés ou usinés, pièces aérospatiales personnalisées et matières premières pour un traitement ultérieur. |
Emballage, manutention et stockage
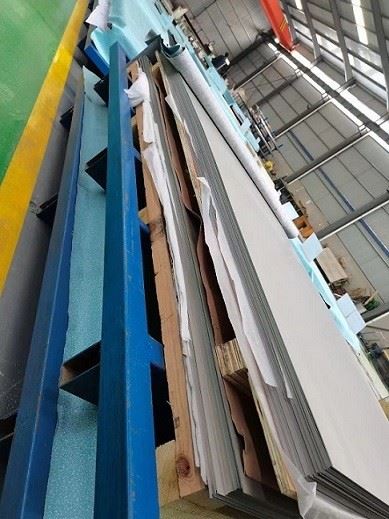
La plaque C-103 doit être protégée contre les dommages de surface, la contamination, l'humidité et la déformation due à la manipulation. L'emballage doit correspondre à l'épaisseur, à la taille, aux exigences de surface et à l'itinéraire d'expédition de la plaque. Les feuilles minces ou les flans découpés avec précision peuvent nécessiter des séparateurs, une protection des bords, un support rigide et un emballage protégé pour préserver la planéité et l'état de la surface.
Quoi envoyer pour un devis
| Norme, spécification ou document de projet requis | Épaisseur, largeur, longueur, forme de coupe et quantité | État de livraison, surface, tolérance et toute exigence de planéité/rectitude des bords au-delà de la norme applicable |
| Besoins en matière d'oxygène, de chimie, d'essais mécaniques et de certification | Processus aval : formage, soudage, usinage, revêtement ou fabrication additive | Exigences en matière de température d'application, d'atmosphère, de dessin et d'inspection |
Pages de produits connexes
Ces pages MH existantes aident les acheteurs à comparer la capacité de l'alliage C-103, les matériaux en niobium associés et les formes de produits en aval.
| C-103 Alliage de niobium | Alliage Nb-521 | Feuille/bande de niobium |
| Feuille/plaque de niobium | Métaux réfractaires et alliages spéciaux | Contactez l’équipe d’ingénierie de MH |
FAQ
Est-ce que C-103 est une qualité de niobium pur ?
Le n° C-103 est un alliage à base de niobium renforcé principalement par du hafnium et du titane. Il est communément identifié comme Nb-10Hf-1Ti et UNS R04295.
Quelles normes sont couramment utilisées pour C-103 plaques et feuilles ?
ASTM B654/B654M et AMS 7852 s'appliquent généralement aux produits plats C-103. Le bon de commande doit identifier la norme requise, la révision, la forme du produit et les exigences spécifiques au projet.
Pourquoi la capacité d'oxygène de 0,005 % du MH est-elle importante ?
Une faible teneur en oxygène contribue à soutenir la ductilité, la fiabilité du formage, du soudage et de la fabrication. Pour les projets C-103 critiques, l'oxygène et les autres éléments interstitiels doivent être examinés dans le cadre du certificat de matériau et des exigences d'acceptation.
La plaque C-103 peut-elle être utilisée directement dans de l'air à haute température ?
C-103 a une forte capacité à haute température, mais l'oxydation dans l'air à haute température constitue une limitation majeure. La conception finale peut nécessiter le vide, une atmosphère inerte ou un système de revêtement protecteur approprié.
MH peut-il fournir des ébauches découpées sur mesure ou des pièces formées C-103 ?
Oui. MH peut évaluer les dimensions des plaques personnalisées, les ébauches découpées, les exigences en matière de formage, d'usinage et de composants basés sur des dessins en fonction de l'état des matériaux, de la géométrie, de la tolérance et de la quantité.
Demander une plaque Niobium C-103
Envoyez la norme, l'épaisseur, la largeur, la longueur, la quantité, l'état de livraison, les besoins en oxygène, la portée d'inspection et l'application en aval requis. MH peut examiner les spécifications et recommander un itinéraire pratique d'approvisionnement et de fabrication de plaques C-103.
Contactez-nous
étiquette à chaud: plaque de niobium c-103, Chine fabricants de plaques de niobium c-103, fournisseurs, usine, C-103, Nb-10Zr, Nb-1Zr, Nb-521, Nb-752, Capillaire en niobium-titane


